Меблеве та дзеркальне виробництво дедалі частіше працює на замовлення: нестандартний розмір, власна ручка, особливе підсвічування, партія з десятка виробів. Вузьким місцем у такій роботі стає не верстат, а дрібниці навколо нього — кондуктор під нове присаджування, шаблон для розмітки, кріплення, якого немає в постачальників. Промисловий 3D-принтер закриває ці завдання безпосередньо в цеху: деталь проєктують уранці та ставлять у роботу наступного дня. Розберемо, де друк на такому виробництві окуповується найшвидше та як підібрати обладнання.
Оснащення та кондуктори: те, що окуповується першим
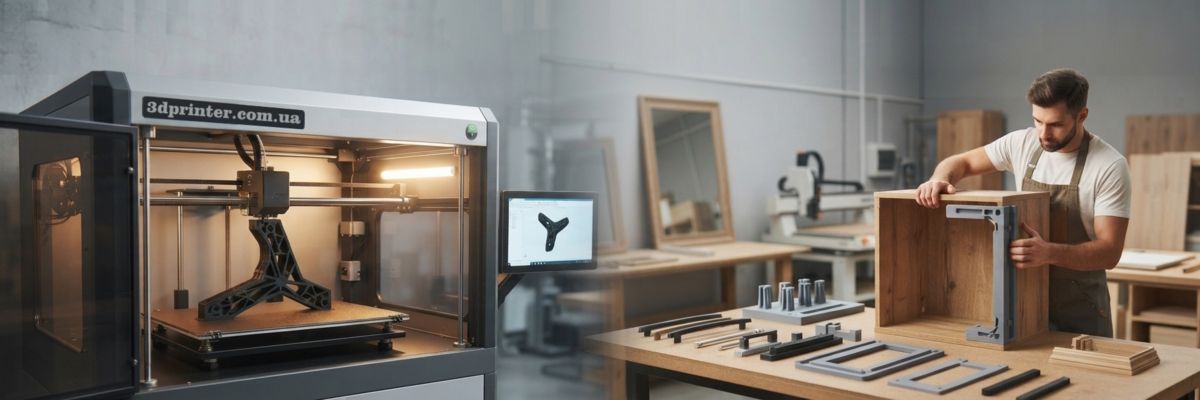
Найбільше користі 3D-друк дає в оснащенні. Це не продукція, яку бачить клієнт, а інструменти, без яких цех працює повільніше та з браком:
- кондуктори для свердління під петлі, ручки, стяжки та ексцентрики;
- шаблони для розмітки фасадів, стільниць і дзеркальних полотен;
- упори, притискачі та підкладки з м’якими накладками, які не дряпають скло, шпон і глянець;
- ложементи та тримачі для склеювання, сушіння і складання;
- захисні кутики та проставки для пакування й перевезення дзеркал.
Металевий кондуктор з інструментальної дільниці виготовляється днями, і під кожну нову модель потрібен свій. Надрукований готовий за кілька годин, важить менше, а для роботи зі склом і шпоном його одразу роблять із м’якими вставками. Зношений кондуктор просто друкують заново за збереженим файлом, тому з часом у цеху формується бібліотека оснащення під усі ходові вироби.
Фурнітура та кріплення малими серіями
Другий великий блок — нестандартна фурнітура. Заглушки під особливий профіль, кабель-канали для підсвічування, тримачі полиць, декоративні накладки, кронштейни та корпуси сенсорних вимикачів для дзеркал із підсвічуванням часто потрібні партіями від десятка до кількох сотень штук. Замовляти під такі обсяги пресформу невигідно, а в постачальників потрібного розміру просто немає.
Для таких серій добре підходить селективне лазерне спікання (SLS). Деталі з поліаміду друкуються без підтримок і щільно укладаються по всьому об’єму камери, тому за одне завантаження виходить ціла партія дрібного кріплення. Поліамід міцний, злегка пружинить і тримає защіпки, які у звичайному пластику швидко ламаються.
Прототипи до запуску в серію
Нову ручку, опору, ніжку або профіль рами дзеркала зручно спочатку надрукувати й потримати в руках. Технолог перевіряє, як деталь стає на виріб, дизайнер — пропорції та ергономіку, а клієнт бачить зразок до того, як виробництво витратить час і матеріал. Якщо щось не так, правку вносять у модель і друкують нову версію наступного дня, без замовлення фрезерування на стороні.
Коли друк замінює лиття
Лиття під тиском вигідне на великих тиражах, але пресформа виготовляється тижнями й коштує як велика партія готових деталей. На дрібних серіях і за частої зміни моделей друк виходить швидше та дешевше. Для декоративних елементів є проміжний шлях: друкують майстер-модель різьбленого декору або фрагмента рами, знімають із неї силіконову форму та відливають потрібну кількість деталей із поліуретану.
Який принтер і матеріал вибрати
Під шаблони та кондуктори для великих фасадів потрібен великоформатний FDM-принтер із робочою зоною від 600 мм і закритою камерою, щоб довгі деталі не вело. Під серійне дрібне кріплення вигідніший SLS. Термостійкі пластики на кшталт PEEK і PEI потрібні рідше — для вузлів поруч із нагріванням, наприклад біля крайколичкувального верстата.
Якщо завдання вже виросли з настільного принтера, є сенс вивчити промислові принтери для друку оснащення та дрібних серій і порівняти їх за розміром робочої зони, закритою камерою та списком підтримуваних матеріалів. Для меблевого цеху зазвичай вистачає такого набору:
- PETG — шаблони, підкладки, тара для фурнітури;
- ABS і ASA — корпуси, накладки, деталі, які шліфують і фарбують;
- поліамід і вугленаповнений нейлон — жорсткі кондуктори, кронштейни, защіпки;
- TPU — м’які накладки, демпфери, ніжки та ущільнювачі.
З чого почати в цеху
Почніть зі списку з десяти кондукторів і шаблонів, які найчастіше роблять вручну або чекають з інструментальної дільниці. Призначте відповідального технолога, зберігайте файли з номерами версій поруч із кресленнями виробів і рахуйте, скільки годин і браку економить кожна надрукована деталь.
За кілька місяців стане видно, які позиції варто перевести на друк повністю, а де, як і раніше, вигідніші метал або лиття. Так промисловий 3D-принтер стає звичайним верстатом у цеху, а не дорогою іграшкою для дизайнерів.