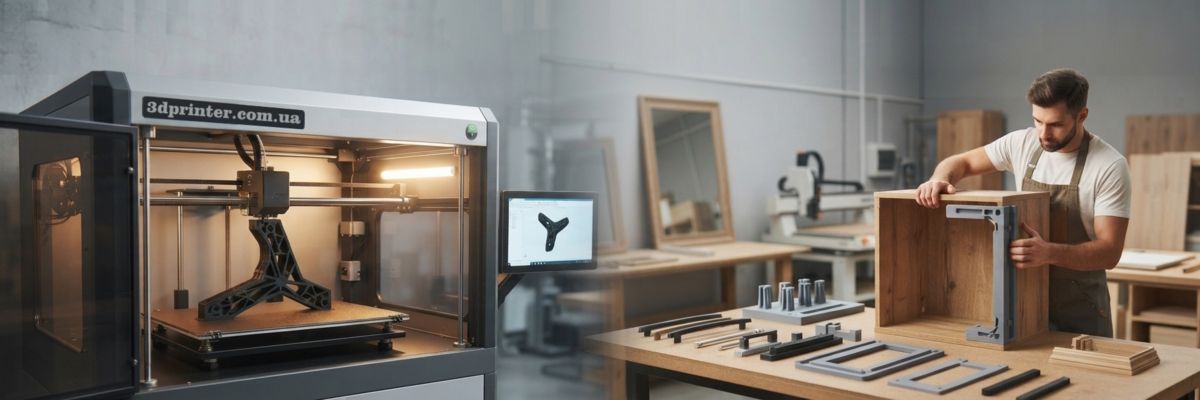
Мебельное и зеркальное производство всё чаще работает под заказ: нестандартный размер, своя ручка, особая подсветка, партия из десятка изделий. Узким местом в такой работе становится не станок, а мелочи вокруг него — кондуктор под новую присадку, шаблон для разметки, крепёж, которого нет у поставщиков. Промышленный 3D-принтер закрывает эти задачи прямо в цеху: деталь проектируют утром и ставят в работу на следующий день. Разберём, где печать на таком производстве окупается быстрее всего и как подобрать оборудование.
Оснастка и кондукторы: то, что окупается первым
Больше всего пользы 3D-печать даёт в оснастке. Это не продукция, которую видит клиент, а инструменты, без которых цех работает медленнее и с браком:
- кондукторы для сверления под петли, ручки, стяжки и эксцентрики;
- шаблоны для разметки фасадов, столешниц и зеркальных полотен;
- упоры, прижимы и подкладки с мягкими накладками, которые не царапают стекло, шпон и глянец;
- ложементы и держатели для склейки, сушки и сборки;
- защитные уголки и проставки для упаковки и перевозки зеркал.
Металлический кондуктор с инструментального участка делается днями, и под каждую новую модель нужен свой. Напечатанный готов за несколько часов, весит меньше, а для работы со стеклом и шпоном его сразу делают с мягкими вставками. Изношенный кондуктор просто печатают заново по сохранённому файлу, поэтому со временем в цеху складывается библиотека оснастки под все ходовые изделия.
Фурнитура и крепёж малыми сериями
Второй большой блок — нестандартная фурнитура. Заглушки под особый профиль, кабель-каналы для подсветки, держатели полок, декоративные накладки, кронштейны и корпуса сенсорных выключателей для зеркал с подсветкой часто нужны партиями от десятка до нескольких сотен штук. Заказывать под такие объёмы пресс-форму невыгодно, а у поставщиков нужного размера просто нет.
Для таких серий хорошо подходит селективное лазерное спекание (SLS). Детали из полиамида печатаются без поддержек и плотно укладываются по всему объёму камеры, поэтому за одну загрузку выходит целая партия мелкого крепежа. Полиамид прочный, слегка пружинит и держит защёлки, которые в обычном пластике быстро ломаются.
Прототипы до запуска в серию
Новую ручку, опору, ножку или профиль рамы зеркала удобно сначала напечатать и подержать в руках. Технолог проверяет, как деталь встаёт на изделие, дизайнер — пропорции и эргономику, а клиент видит образец до того, как производство потратит время и материал. Если что-то не так, правку вносят в модель и печатают новую версию на следующий день, без заказа фрезеровки на стороне.
Когда печать заменяет литьё
Литьё под давлением выгодно на больших тиражах, но пресс-форма делается неделями и стоит как крупная партия готовых деталей. На мелких сериях и при частой смене моделей печать выходит быстрее и дешевле. Для декоративных элементов есть промежуточный путь: печатают мастер-модель резного декора или фрагмента рамы, снимают с неё силиконовую форму и отливают нужное количество деталей из полиуретана.
Какой принтер и материал выбрать
Под шаблоны и кондукторы для крупных фасадов нужен крупноформатный FDM-принтер с рабочей зоной от 600 мм и закрытой камерой, чтобы длинные детали не вело. Под серийный мелкий крепёж выгоднее SLS. Термостойкие пластики вроде PEEK и PEI нужны реже — для узлов рядом с нагревом, например у кромкооблицовочного станка.
Если задачи уже выросли из настольного принтера, имеет смысл изучить промышленные принтеры для печати оснастки и мелких серий и сравнить их по размеру рабочей зоны, закрытой камере и списку поддерживаемых материалов. Для мебельного цеха обычно хватает такого набора:
- PETG — шаблоны, подкладки, тара для фурнитуры;
- ABS и ASA — корпуса, накладки, детали, которые шлифуют и красят;
- полиамид и угленаполненный нейлон — жёсткие кондукторы, кронштейны, защёлки;
- TPU — мягкие накладки, демпферы, ножки и уплотнители.
С чего начать в цеху
Начните со списка из десяти кондукторов и шаблонов, которые чаще всего делают вручную или ждут с инструментального участка. Назначьте ответственного технолога, храните файлы с номерами версий рядом с чертежами изделий и считайте, сколько часов и брака экономит каждая напечатанная деталь.
Через пару месяцев станет видно, какие позиции стоит перевести на печать полностью, а где по-прежнему выгоднее металл или литьё. Так промышленный 3D-принтер становится обычным станком в цеху, а не дорогой игрушкой для дизайнеров.